


プラスチック射出成形とは?
プラスチック射出成形は、加熱して溶かした樹脂を金型に注入し、冷却・固化させて製品を成形する加工方法です。
金型を使用して同じ形状の製品を繰り返し成形できるため、試作から大量生産まで、さまざまなプラスチック製品の製造に利用されています。
JUSTWAYでは、製品の形状や数量、使用目的に合わせて、適した材料や成形方法をご提案します。
プラスチック射出成形の工程
1. 材料の準備
射出成形で使用する樹脂材料は、一般的にペレットや粉末の状態で用意されます。材料を射出成形機のホッパーに投入し、加熱して溶かします。
2. 成形機の設定
使用する樹脂の種類や製品形状に合わせて、温度、圧力、射出速度、冷却時間などを設定します。適切な条件に調整することで、安定した成形品質を維持します。
3. 樹脂の射出
溶かした樹脂を、射出成形機から金型へ注入します。圧力を加えながら金型全体に樹脂を充填し、製品の形状を形成します。
4. 冷却・固化
金型に充填された樹脂を冷却し、固化させます。製品の形状や材料に応じて、冷却時間を調整します。
5. 脱型
樹脂が十分に固化したら、金型を開いて成形品を取り出します。脱型時に製品が変形したり傷ついたりしないよう、慎重に取り出します。
6. 仕上げ
成形品を取り出した後、不要な樹脂やバリを除去します。必要に応じて、表面の仕上げや追加工を行います。
JUSTWAYの射出成形サービスの特徴
最短2日からの短納期に対応
成形条件や数量などによって異なりますが、成形完了後、最短2日での納品にも対応しています。量産にも対応可能です。
安定した品質
射出成形は、同じ金型を使用して繰り返し成形するため、製品の形状や品質を安定させやすい加工方法です。
大量生産においても、初期に成形した部品と後から成形した部品のばらつきを抑え、安定した製品品質を維持できます。
コスト削減
射出成形は、多くの工程を自動化できるため、作業工数を抑えやすい加工方法です。また、成形時に製品形状を一体で作れるため、組立工程や追加の後加工を減らせる場合があります。
大量生産では、1個あたりのコストを抑えやすい点もメリットです。
豊富な材料に対応
JUSTWAYでは、用途や必要な性能に応じて、さまざまな樹脂材料を選択できます。
主な対応材料は以下のとおりです。
- ABS
- POM
- ナイロン
- ポリカーボネート(PC)
- PC/ABS
- PVC
- ポリエチレン(PE)
- ポリプロピレン(PP)
- ポリスチレン(PS)
- TPU
オンラインシステムに掲載されていない材料をご希望の場合は、「カスタム」を選択してください。エンジニアが内容を確認し、対応可能な材料を検討します。
プラスチック射出成形の対応サイズ
| 項目 | 対応サイズ |
|---|---|
| 最大サイズ | 800 × 500 × 200 mm |
| 最小肉厚 | 1 mm |
| 最小体積 | 50 mm³ |
※製品の形状や材料、金型の構造によって対応可能な範囲が異なる場合があります。
射出成形の設計ガイドライン
射出成形では、製品の形状だけでなく、金型から取り出しやすい構造や、樹脂が均一に流れる設計が重要です。
1. 肉厚を均一にする
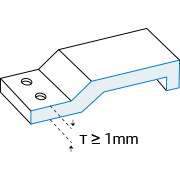
肉厚は、成形品の強度や品質、製造コストに大きく影響します。プラスチック部品の肉厚は、一般的に1~5 mm程度が目安です。
部分的に肉厚が大きく異なると、樹脂が冷却される速度に差が生じ、ヒケ、ボイド、反りなどの成形不良につながる可能性があります。できるだけ全体の肉厚を均一に設計することが重要です。
2. 抜き勾配を設ける
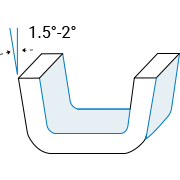
抜き勾配とは、成形品を金型からスムーズに取り出すために設ける傾斜のことです。
抜き勾配がない場合、金型との摩擦や吸着によって製品が取り出しにくくなり、傷や変形の原因となることがあります。一般的には、1.5~2度程度の抜き勾配を設けると安全です。
3. 鋭い角や内Rを避ける
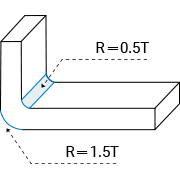
鋭いエッジや角のある内側形状は、変形やひび割れ、成形不良の原因となる可能性があります。
可能な限り角部には適切なRを設け、樹脂が流れやすく、応力が集中しにくい形状にすることをおすすめします。
4. ゲートとエジェクターピンの位置を考慮する
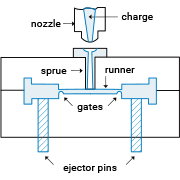
ゲートは、溶融した樹脂が金型内へ流れ込む入口です。エジェクターピンは、成形品を金型から押し出すために使用します。
どちらも成形品に跡が残る場合があるため、外観に影響しにくい位置へ配置することが重要です。たとえば、筐体の内側など、目立ちにくい面に配置することがあります。
5. リブの厚みに注意する
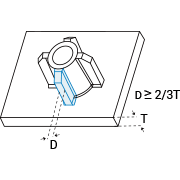
リブは、製品の剛性や強度を高めるために設ける補強形状です。壁同士が直角に接する部分や、薄い壁面を補強したい部分などに使用されます。
ただし、リブを厚くしすぎるとヒケが発生しやすくなります。リブの根元の厚みは、隣接する壁厚の3分の2以下を目安に設計します。
6. スナップフィットやアンダーカットを考慮する
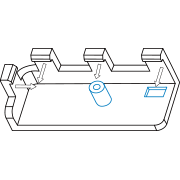
スナップフィットなどの構造は、プラスチック部品の組立方法としてよく使用されます。
ただし、アンダーカット形状を成形する場合は、金型にスライドコアや傾斜ピンなどの機構が必要になることがあります。これらの機構が動くためのスペースが不足していると、脱型時に他の形状と干渉する可能性があります。
そのため、製品設計の段階で、金型の動きや脱型方向を考慮することが重要です。
まとめ
プラスチック射出成形は、溶かした樹脂を金型へ注入し、冷却・固化させて製品を成形する加工方法です。
同じ製品を安定して大量生産できるほか、材料や色の選択肢も多く、複雑な形状にも対応できます。一方で、肉厚、抜き勾配、リブ、ゲート、エジェクターピンなど、金型を考慮した設計が必要です。
JUSTWAYでは、材料の選定から金型製作、射出成形、仕上げまで、プラスチック製品の製造をサポートしています。射出成形をご検討の際は、3Dデータや図面、希望数量、使用材料などの情報をご用意のうえ、JUSTWAYに問い合わせしてください!

