

板金加工では、CAD上で形状を作るだけではなく、実際の加工方法を考慮して設計することが重要です。
「CADでは問題なく作れそうなのに、実際には加工が難しい」「曲げたら穴が変形した」「レーザー切断後のバリが気になる」といった問題は、設計段階で加工条件を考慮することで防げる場合があります。
JUSTWAYでは、レーザー切断、曲げ、溶接などの板金加工に対応しており、CADデータをアップロードしてオンラインで見積もりを依頼できます。
本記事では、JUSTWAYで板金加工を依頼する際に知っておきたい設計上のポイントを、前編・後編に分けて解説します。
前編では、ブランキング・レーザー切断・曲げ加工・逃げ溝・バリなど、板金加工の基本となるポイントを中心に紹介します。
板金加工では「加工方法」を考えて設計する
板金部品は、主に平らな板材を切断した後、曲げや溶接などを行って立体的な形状に仕上げます。
そのため、完成した3D形状だけを見るのではなく、
「この形状を実際にどう加工するのか?」
という視点で設計することが重要です。
特に板金加工では、
- 板厚
- 材料
- 穴の大きさ
- 穴と端部・曲げ部との距離
- 曲げ高さ
- 曲げR
- 曲げ部同士の間隔
- 逃げ溝
- バリ
- 加工時の工具干渉
などを考慮する必要があります。
こうした製造性を考慮した設計は、DFM(Design for Manufacturability)と呼ばれます。
打ち抜き・ブランキングの設計ポイント
板金の切断方法にはレーザー切断などがありますが、プレス機と金型を使用して板材を打ち抜く「ブランキング」も代表的な加工方法の一つです。
ブランキングでは、パンチとダイによって板材をせん断して、穴や外形などを加工します。
この加工方法では、金型の強度や寿命も考慮して形状を設計する必要があります。
鋭すぎる外側の角を避ける
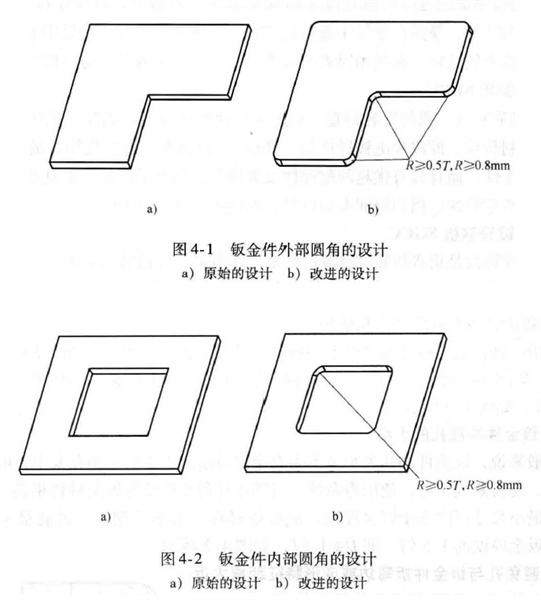
板金部品の外周に鋭利な角を設けることは、できるだけ避けましょう。
鋭い角は、製造時だけでなく、完成した部品を組み立てたりメンテナンスしたりする際にも、作業者が怪我をする原因になります。
また、プレス金型に鋭い角を設けると、金型の加工が難しくなったり、パンチの欠けや摩耗が発生しやすくなったりします。
そのため、外側の角には適切なRを設けることが重要です。
JUSTWAYの設計ガイドでは、板厚をTとした場合、外側コーナーのRについて0.5T以上かつ0.8mm以上を目安としています。
ただし、実際に適用できる寸法は材料や加工方法によって異なるため、最終的には加工条件を確認する必要があります。
細すぎるスリットや長い片持ち形状を避ける
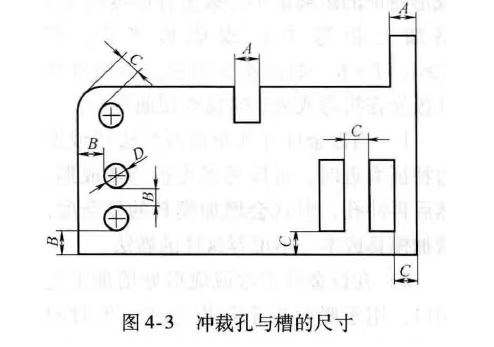
板金部品に細長いスリットや、幅の狭い片持ち形状を設ける場合にも注意が必要です。
JUSTWAYの設計ガイドでは、スロットやカンチレバーの幅について、
A ≥ 1.5T
を一つの目安としています。
幅が狭すぎると、それに対応するパンチも細くなります。
パンチの強度が低下すると、加工中に破損したり、金型の寿命が短くなったりする原因になります。
「形状としては作れるから」と限界まで細くするのではなく、加工に使用する工具の強度まで考えて寸法を決めることが重要です。
打ち抜き穴は大きさと配置に注意する
板金部品に穴を設ける場合、穴径や穴同士の間隔、端部からの距離なども重要です。
JUSTWAYの設計ガイドでは、打ち抜き穴の最小径について、一般的な目安として、
D ≥ 1.5T
が示されています。
ここで、
- D:穴径
- T:板厚
です。
例えば板厚2mmの場合、単純な目安として穴径は3mm以上となります。
ただし、材料の硬さによって適切な最小穴径は変わります。
特にステンレスなどの硬い材料では、小さすぎる穴を設けるとパンチへの負荷が大きくなります。
そのため、板厚だけでなく材料特性も考慮して穴径を決めることが重要です。
穴同士・穴と端部の距離を確保する
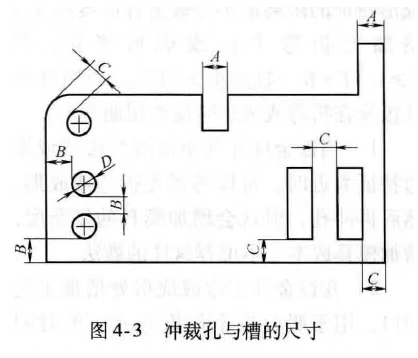
穴を複数配置する場合は、穴同士の間隔や、穴から板材の端部までの距離も考慮します。
JUSTWAYの設計ガイドでは、打ち抜き穴について、
- 穴間隔:1.5T以上
- エッジ距離:1T以上
を目安としています。
穴を近づけすぎると、加工時の材料の強度が低下したり、変形しやすくなったりします。
そのため、限られたスペースに穴を配置する場合でも、必要な間隔を確保することが重要です。
穴を曲げ部に近づけすぎない
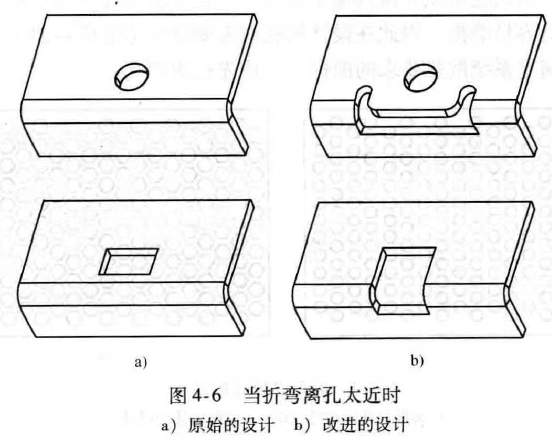
板金加工で特に注意したいのが、穴と曲げ部の位置関係です。
板金では、通常、平らな状態で穴などを加工した後に曲げ加工を行います。
このとき、穴が曲げ部に近すぎると、曲げによって穴が変形する可能性があります。
JUSTWAYの設計ガイドでは、穴と曲げ端部または成形部との距離について、
E ≥ 1.5T + R
を一つの目安としています。
- E:穴から曲げ部までの距離
- T:板厚
- R:曲げ半径
です。
穴を曲げ部から十分に離せない場合は、加工ノッチや逃げを設けることで、曲げによる変形を抑えられる場合があります。
曲げ加工の設計ポイント
板金部品では、切断と並んで曲げ加工が非常に重要です。
平らな板材を曲げることで、L字やU字、箱形状などの立体部品を作ることができます。
一方で、曲げ加工には材料の塑性変形が伴うため、設計時にいくつかの注意点があります。
曲げ高さは「2T + R」を一つの目安にする
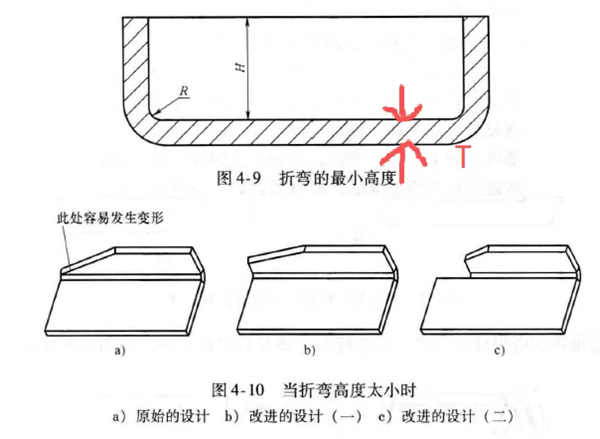
曲げ部の高さが低すぎると、曲げ加工時に材料を適切に保持できず、変形や寸法不良が発生しやすくなります。
JUSTWAYの設計ガイドでは、曲げ高さHについて、
H ≥ 2T + R
を目安としています。
- H:曲げ高さ
- T:板厚
- R:曲げ半径
です。
例えば、
板厚2mm、曲げR2mmの場合、
H ≥ 2 × 2 + 2 = 6mm
が一つの設計目安になります。
曲げ高さが不足する場合は、形状を変更したり、不要な部分を切り落としたりすることで、加工しやすい形状に変更できます。
曲げRは小さければよいわけではない
板金を直角に近い形状へ曲げたい場合でも、曲げ部を完全な鋭角にするのは避ける必要があります。
材料には、それぞれ加工可能な最小曲げ半径があります。
曲げRが小さすぎると、曲げ部に亀裂が発生する可能性があります。
一方で、曲げRを必要以上に大きくすると、スプリングバックが大きくなり、狙った角度を出しにくくなる場合があります。
そのため、
「曲げRは大きければ大きいほどよい」というわけではありません。
材料や板厚に応じて、適切な曲げRを設定することが重要です。
曲げ方向にも注意する
板金材料には、圧延などによって方向性が生じる場合があります。
材料の繊維方向に対して平行に曲げると、条件によっては曲げ部に亀裂が発生しやすくなる場合があります。
そのため、特に曲げ部の割れが問題になりやすい材料では、材料の方向と曲げ方向の関係も考慮しましょう。
ただし、材料の種類や板厚、加工条件によって挙動は異なるため、重要部品では加工業者と事前に確認することをおすすめします。
曲げ部同士の間隔を確保する
複数の曲げ部が近接している場合にも注意が必要です。
曲げ部同士が近すぎると、工具による加工が難しくなったり、材料を正しく固定できなくなったりする場合があります。
JUSTWAYの設計ガイドでは、曲げ加工部間の距離について、
2T + R以上
を一つの目安としています。
さらに、セルフクリンチングファスナーなどが近くにある場合は、工具との干渉も考慮する必要があります。
曲げ加工時の干渉を避ける
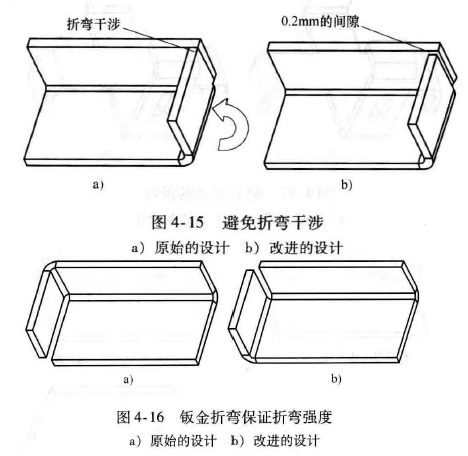
板金部品を設計するときは、完成後の形状だけでなく、曲げ加工中の工具の動きも考える必要があります。
例えば、隣接するフランジや曲げ部が近すぎると、プレスブレーキのパンチやダイと部品が干渉してしまう場合があります。
設計段階で、
- パンチ
- ダイ
- フランジ
- 隣接する曲げ部
などの位置関係を確認しておくことで、加工トラブルを防ぎやすくなります。
また、JUSTWAYのような製造サービスでは、DFMの観点から設計を確認してもらえる場合があります。
複雑すぎる曲げ形状は避ける
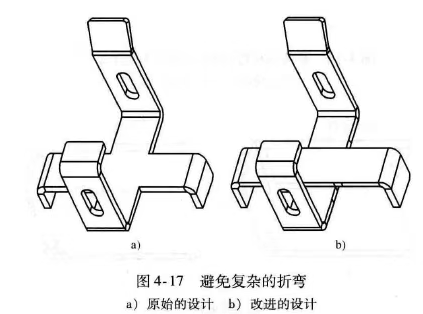
一つの部品に複雑な曲げを何度も設定すると、加工工程が増えるだけでなく、工具との干渉や曲げ順序の問題も発生しやすくなります。
場合によっては、一つの複雑な部品として設計するよりも、複数の単純な部品に分割したほうが製造しやすくなることがあります。
例えば、
複雑な一体部品
↓
2つのシンプルな板金部品
↓
リベット・圧入・スポット溶接などで接合
という設計です。
部品点数は増えますが、加工工程を簡略化できることで、結果的に製造しやすくなる場合があります。
逃げ溝(リリーフノッチ)を適切に設ける
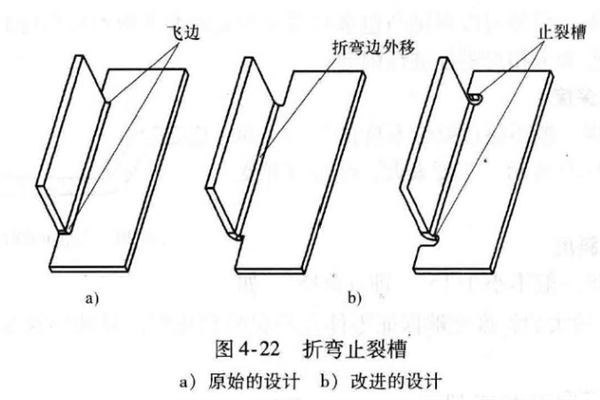
板金の曲げ部やエンボス加工部には、「逃げ溝(リリーフノッチ)」を設ける場合があります。
逃げ溝は、加工時に材料が逃げるスペースを作ることで、曲げ部分の不要な変形や割れを防ぐために使用されます。
JUSTWAYの設計ガイドでは、逃げ溝の幅について、
1.5T以上
を一つの目安としています。
また、逃げ溝の長さは、曲げ加工によって発生する変形領域を十分にカバーするように設計します。
逃げ溝を適切に設けることで、曲げ加工時の材料干渉を防ぎ、きれいな曲げ形状を得やすくなります。
レーザー切断では「バリ」にも注意
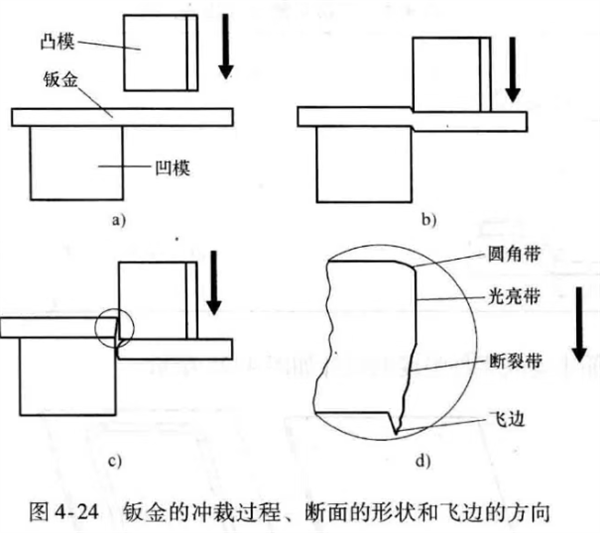
レーザー切断は、板金部品の外形や穴などを高精度に加工できる代表的な方法です。
一方で、加工条件によっては切断面にバリやスラグが発生することがあります。
バリが発生する原因には、
- レーザーの焦点位置
- レーザー出力
- 切断速度
- 補助ガスの種類や圧力
- ノズルなどの状態
- レーザー加工機の状態
など、さまざまな要因があります。
そのため、CADデータ上では問題がなくても、実際の加工条件によって切断面の状態が変化する場合があります。
バリが問題になるケース
バリは単なる外観上の問題だけではありません。
鋭いバリが残っていると、
- 作業者が怪我をする
- 組み立て時に他の部品を傷つける
- 曲げ加工に影響する
- 溶接や組み立ての精度に影響する
といった問題につながる可能性があります。
特に手で触れる部分や、ケーブルなどが接触する部分では注意が必要です。
そのため、必要な箇所にはバリ取り・面取り・研磨などの後処理を指定することが重要です。
一方で、すべてのエッジに過剰な後処理を指定すると、加工コストの増加につながります。
「どの部分にバリ取りが必要なのか」を明確にすることも、コストを抑えるうえで重要な設計・仕様決定のポイントです。
設計段階で展開図も確認する
板金部品を3D CADで設計している場合、完成状態だけを確認していると、展開したときの問題を見落とすことがあります。
特に複雑な板金部品では、
- 切断部同士が近すぎる
- 展開すると材料同士が干渉する
- ノッチの幅が不足する
- パンチ形状が細くなりすぎる
といった問題が発生する可能性があります。
そのため、3Dモデルだけではなく、展開状態でも形状を確認することが重要です。
Fusion 360などの板金機能を利用している場合も、完成形状だけでなく展開図を確認する習慣をつけると、加工時のトラブルを減らしやすくなります。
JUSTWAYへ発注する前に確認したいポイント
JUSTWAYで板金加工を依頼する場合は、CADデータを作成した時点で以下を確認しておきましょう。
1. 材料と板厚
使用環境や必要な強度を考慮して、適切な材料と板厚を選択します。
2. 穴径と穴位置
穴が小さすぎないか、穴同士や端部との距離が不足していないかを確認します。
3. 曲げR
材料と板厚に対して、無理のない曲げRになっているか確認します。
4. 曲げ高さ
曲げ高さが低すぎないか確認します。
5. 曲げ部同士の距離
隣接する曲げ部やファスナーとの干渉がないか確認します。
6. 逃げ
曲げ部やエンボス部に必要な逃げが設けられているか確認します。
7. バリ取り
手で触れる部分や組み立てに影響する部分など、バリ取りが必要な箇所を明確にします。
8. 展開図
3Dモデルだけでなく、板金を展開した状態でも加工形状を確認します。
まとめ
板金加工では、完成した3Dモデルだけを見て設計するのではなく、実際の加工工程まで考慮して設計することが重要です。
今回紹介したポイントをまとめると、
- 鋭利な外角を避ける
- 細すぎるスリットや片持ち形状を避ける
- 穴径や穴同士の間隔を確保する
- 穴を曲げ部に近づけすぎない
- 曲げ高さを確保する
- 適切な曲げRを設定する
- 曲げ方向を考慮する
- 曲げ部同士の間隔を確保する
- 工具との干渉を避ける
- 必要に応じて逃げ溝を設ける
- レーザー切断によるバリを考慮する
- 展開図でも形状を確認する
といった点が重要です。
これらを設計段階で意識することで、加工トラブルを減らし、よりスムーズに板金部品を製作できるようになります。
JUSTWAYでは、レーザー切断や曲げ加工などの板金加工をオンラインで依頼でき、CADデータをもとに製造へ進めることができます。
板金加工を外注する場合は、「作れる形状か」だけでなく「加工しやすい形状か」という視点を持って設計することが重要です。
次回の後編では、さらに一歩踏み込んで、板金部品の強度を高める設計や、加工コストを抑えるための設計、溶接・組み立てを考慮した設計などについて解説します。

