


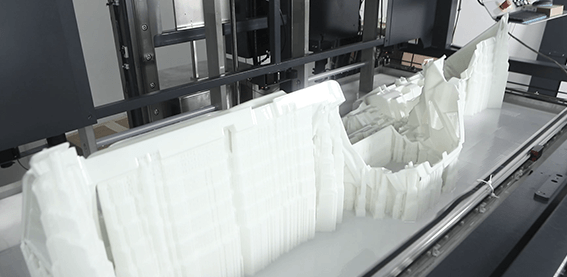
SLA(光造形方式)は、液体状の光硬化性樹脂に紫外線レーザーなどの光を照射し、層ごとに硬化させながら立体物を造形する3Dプリント方式です。
高い造形精度と滑らかな表面品質を実現できることから、フィギュアや模型などの外観試作だけでなく、工業製品の試作品、精密部品、機能テスト用パーツなど、幅広い用途で活用されています。
一方、SLA方式で高品質な造形物を得るためには、材料の特性や造形条件を理解し、適切な3Dデータを設計することが重要です。
本記事では、JUSTWAYのSLA方式3Dプリントサービスについて、対応材料、造形サイズ、寸法精度、設計上の注意点、表面仕上げなど、よくある質問をまとめました。
- 1. SLA方式の基本・材料について
- 2. 造形サイズ・精度について
- 3. 3Dデータ・設計上の注意点
- Q8. SLA方式の3Dプリントでは、どのようなデザインファイル形式とサイズ制限に対応していますか?
- Q9. SLA方式の3Dプリントでは、どのような積層厚さのオプションを提供していますか?
- Q10. SLA設計における張り出し構造物やブリッジ構造物に関する重要な考慮事項は何ですか?
- Q11. SLA方式の3Dプリンティング設計において、鋭利な表面に対する要件は何ですか?
- Q12. SLA方式で造形された部品には、どのようなクリアランスが必要ですか?
- Q13. SLA方式の3Dプリンティング設計において、ねじ山やネジにはどのような要件がありますか?
- Q14. SLA方式の3Dプリントにおいて、エンボス加工や彫刻加工の最小要件は何ですか?
- Q15. SLA方式の3Dプリントで実現できる最小の穴径はどれくらいですか?
- 4. 表面仕上げ・後処理について
- まとめ
1. SLA方式の基本・材料について
Q1. SLA方式で造形された部品は、外観のプロトタイプ製作以外にも機能テストに使用できますか?
はい。SLA方式は外観確認用の試作品だけでなく、用途に応じた機能テストにも使用できます。
JUSTWAYでは、靭性を最適化した「Somos® Taurus」、耐熱性に優れた「UTR Therm」、高剛性の「Somos® PerFORM」など、エンジニアリング用途に適したSLA樹脂を取り揃えています。
また、静電気対策が必要な用途向けのESD樹脂にも対応しています。
これらの材料を使用することで、以下のような用途に活用できます。
- 機械部品の組み立て確認
- 機械的性能の評価
- 製品の機能テスト
- 短期間の実使用を想定した試作
ただし、樹脂ごとに強度、耐熱性、靭性などの特性は異なります。実際の使用環境や必要な性能に合わせて材料を選択することが重要です。
Q2. SLA方式の3Dプリントでは、どのような材料に対応していますか?
JUSTWAYでは、一般的な光硬化性樹脂に加え、用途に応じたエンジニアリンググレードの樹脂を提供しています。
主な材料は以下のとおりです。
- Somos® Ledo
- Somos® Taurus
- Somos® Perform
- UTR 8220
- UTR Flex
- UTR Therm
- ESD樹脂
材料によって耐熱性、靭性、剛性、帯電防止性能などが異なります。
外観重視の試作品なのか、強度や耐熱性が必要な機能部品なのかを明確にし、適切な材料を選択しましょう。
Q3. 夏の暑い時期に輸送中に樹脂部品が変形した場合、どうすればよいですか?
一般的な樹脂材料は、約55℃の高温環境で変形する可能性があります。
特に夏季の輸送中や、密閉されたコンテナ内では温度が上昇しやすく、樹脂部品の変形につながる場合があります。
変形を防ぐためには、以下の対策が有効です。
1. 耐熱性の高い材料を選ぶ
JUSTWAYでは、以下のような高耐熱性樹脂を提供しています。
- Somos® Ledo
- Somos® Taurus
- Somos® Perform
- UTR 8220
- UTR Flex
- UTR Therm
2. 部品の肉厚を確保する
剛性と耐変形性を高めるため、主要な構造壁の厚さは2mm以上を推奨しています。
3. 納品後に変形した場合
軽微な変形であれば、ヘアドライヤーの低温設定で温風を当てながら、慎重に形状を調整できる場合があります。
ただし、過度な加熱はさらなる変形や破損につながるため避けてください。
JUSTWAYでは、出荷前のリスク低減を目的として、製造・保管中の温度監視や過熱警報を実施しています。
2. 造形サイズ・精度について
Q4. SLA方式3Dプリンターの最大造形サイズはどれくらいですか?
JUSTWAYのSLA方式3Dプリントでは、最大2100 × 800 × 700mmの造形サイズに対応しています。
大型のプロトタイプや構造部品なども、一体成形による製作が可能です。
ただし、大型造形物の配送には注意が必要です。
1.2mを超える製品は、FedExやDHLでの配送時に長尺物の追加料金が発生する場合があります。また、軽量でもサイズが大きい製品は、容積重量によって送料が高くなることがあります。
大型部品やかさばる製品を注文する場合は、JUSTWAYのウェブサイトで「その他の配送方法」を選択してください。カスタマーサービスチームが、費用対効果の高い配送方法を提案します。
Q5. SLA方式で3Dプリントされた部品の寸法公差はどのくらいですか?
JUSTWAYでは、部品の寸法に応じて以下の公差を設定しています。
- 100mm以下:±0.1mm
- 100mmを超える部品:全長の±0.1%
例えば、長さ200mmの部品であれば、±0.2mmが公差の目安となります。
精密な嵌合が必要な部品や、複数のパーツを組み合わせる設計では、これらの公差を考慮した寸法設定が重要です。
Q6. SLA方式で造形された部品の収縮変形を制御するにはどうすればよいでしょうか?
光硬化性樹脂は、紫外線によって硬化する際に収縮する性質があります。そのため、造形物の寸法ずれや反りが発生する場合があります。
JUSTWAYでは、造形プロセスを管理することで、以下の基準を目指しています。
- 収縮率:0.05%以内
- 反り:0.5mm/1000mm以内
適切な造形条件と硬化プロセスを管理することで、樹脂の硬化収縮による寸法誤差や変形を抑え、安定した品質の造形を実現します。
Q7. SLA方式で実現できる表面粗さはどのくらいですか?
JUSTWAYのSLA造形品は、造形直後の表面粗さをRa 3~10μmに管理しています。
さらに、研磨などの精密な後処理を施すことで、上面の表面粗さをRa 0.26μm未満まで改善することが可能です。
表面品質が重視されるフィギュアや模型、外観確認用のプロトタイプなどにも適しています。
3. 3Dデータ・設計上の注意点
Q8. SLA方式の3Dプリントでは、どのようなデザインファイル形式とサイズ制限に対応していますか?
JUSTWAYでは、以下の3Dデータ形式に対応しています。
- STL(.stl)
- OBJ(.obj)
- STEP(.step)
- STP(.stp)
ファイルサイズの上限は、1ファイルあたり500MBです。
注文審査をスムーズに進めるため、ZIPやRARなどの圧縮ファイルではなく、3Dデータをそのままアップロードすることを推奨しています。
また、入稿前には以下の点を確認してください。
- モデルに穴や破損箇所がないこと
- メッシュが正常に閉じていること
- 極端に薄い壁厚になっていないこと
- データに不具合がないこと
特に、肉厚が不足しているモデルは、造形不良や後処理時の破損につながる可能性があります。
Q9. SLA方式の3Dプリントでは、どのような積層厚さのオプションを提供していますか?
JUSTWAYでは、積層厚さを調整することで、造形精度と製造効率のバランスを調整できます。
一般的に、積層厚さを小さくすると、積層痕が目立ちにくくなり、細かな形状の再現に適しています。一方、積層厚さを大きくすると、造形時間の短縮につながる場合があります。
用途や部品の形状に合わせて、適切な積層条件を選択することが重要です。
また、設計データについては以下の条件を確認してください。
- 主要な壁厚:1.2mm以上
- 最小肉厚:0.8mm以上
- モデルに破損や穴がないこと
これらの条件を満たすことで、造形不良や後処理時の破損リスクを抑えられます。
Q10. SLA設計における張り出し構造物やブリッジ構造物に関する重要な考慮事項は何ですか?
SLA方式では、造形中に支えのない張り出し部分や橋渡し構造があると、樹脂の硬化過程で垂れ下がりや変形が発生する可能性があります。
JUSTWAYでは、以下の設計条件を推奨しています。
- オーバーハング角度:45°以上
- ブリッジ構造の長さ:5mm以内
これらの条件を超える形状については、適切なサポート材を追加することで、造形中のたわみや破損を防ぎます。
複雑な形状を設計する場合は、サポートの配置や除去のしやすさも考慮しましょう。
Q11. SLA方式の3Dプリンティング設計において、鋭利な表面に対する要件は何ですか?
先端が鋭く尖った形状や、極端に薄いエッジを持つモデルは、造形後のサポート材除去や研磨、梱包、輸送時に欠けや破損が発生しやすくなります。
JUSTWAYでは、鋭角部分の挟角を20°以上に設計することを推奨しています。
細かな先端形状を設ける場合でも、ある程度の厚みや強度を確保することで、造形後の破損リスクを軽減できます。
Q12. SLA方式で造形された部品には、どのようなクリアランスが必要ですか?
複数の部品を組み合わせる場合や、可動部分を設計する場合には、適切なクリアランス(隙間)を確保する必要があります。
JUSTWAYが推奨するクリアランスの目安は以下のとおりです。
- 独立した部品間の最小クリアランス:1mm
- 標準的な組立クリアランス:0.2mm
- 大型部品の精密な嵌合:0.1~0.3mm
部品間の隙間が小さすぎると、サポート材の除去や後処理が難しくなったり、組み立て時に干渉が発生したりする可能性があります。
特に、複数のパーツを組み合わせる製品では、造形精度や材料の収縮も考慮した設計が重要です。
Q13. SLA方式の3Dプリンティング設計において、ねじ山やネジにはどのような要件がありますか?
SLA方式でねじ山を造形する場合、微細な形状を安定して再現するための寸法設定が重要です。
JUSTWAYでは、以下の設計条件を推奨しています。
- 最小ねじピッチ:0.6mm
- 最小プロファイル角度:20°
標準的なメートルねじの細目ねじや粗目ねじにも対応しており、組み立てや繰り返しのねじ締めを想定した部品の製作が可能です。
ただし、樹脂製のねじは金属製のねじと比較して摩耗や破損が発生しやすいため、繰り返し使用する場合は材料の選定にも注意しましょう。
Q14. SLA方式の3Dプリントにおいて、エンボス加工や彫刻加工の最小要件は何ですか?
SLA方式は、細かな文字や模様などのディテールを再現する用途にも適しています。
JUSTWAYでは、エンボス加工と彫刻加工の最小ディテールを、どちらも0.5mmとしています。
例えば、以下のような形状の造形に活用できます。
- 製品ロゴやブランド名
- 小さな文字や数字
- 表面の装飾模様
- 細かな凹凸や構造的なディテール
ただし、細かな形状は造形方向や後処理によって視認性が変わる場合があります。確実な再現が必要な場合は、余裕を持った寸法で設計しましょう。
Q15. SLA方式の3Dプリントで実現できる最小の穴径はどれくらいですか?
JUSTWAYでは、最小直径0.8mmの穴を安定して造形することができます。
さらに、微細な穴が必要な場合には、専門的なプロセス調整によって開口部を0.05mmまで制御することも可能です。
ただし、非常に小さな穴は、造形時の樹脂の状態や後処理によって塞がったり、寸法が変化したりする可能性があります。
機能部品などで穴径の精度が重要な場合は、用途や必要な公差を事前に確認しておくことをおすすめします。
4. 表面仕上げ・後処理について
Q16. SLA部品の表面仕上げや後処理に関して、どのようなオプションを提供していますか?
SLA方式では、造形後の後処理によって表面の質感や外観をさらに改善できます。
JUSTWAYでは、標準的な後処理として以下の作業を実施しています。
- UV二次硬化処理
- サポート材の除去
- 基本的な洗浄
また、用途や希望する仕上がりに応じて、以下の表面仕上げにも対応しています。
| 仕上げ方法 | 特徴 |
|---|---|
| #1000細目研磨 | 表面の凹凸を整える |
| マットスプレー塗装 | 光沢を抑えた落ち着いた仕上がり |
| 高光沢スプレー塗装 | 光沢感のある仕上がり |
| マット真空メッキ | 艶を抑えた金属調の外観 |
| 高光沢真空メッキ | 光沢のある金属調の外観 |
特に、フィギュアや模型、製品の外観確認用プロトタイプでは、研磨や塗装などの後処理を組み合わせることで、完成品に近い外観を再現できます。
まとめ
SLA方式の3Dプリントは、高い造形精度と滑らかな表面品質を活かし、外観試作から機能部品の製作まで幅広い用途に対応できる製造方法です。
ただし、品質の高い造形物を得るためには、材料の特性だけでなく、肉厚、クリアランス、オーバーハング、穴径などの設計条件を理解しておくことが重要です。
また、造形後の研磨や塗装、真空メッキなどの後処理を組み合わせることで、用途に合わせた仕上がりを実現できます。
JUSTWAYでは、大型造形から精密部品、機能試作まで、幅広いSLA方式3Dプリントのニーズに対応しています。
SLA方式による試作品や部品の製作を検討している方は、ぜひJUSTWAYの3Dプリントサービスをご確認ください!

